トヨタの生産方式に関して
「品質管理の中国での具体的事例」 第12回
1.ある中国企業での実例
-
組立作業者に選別された不良品が、そのまま放置されたままになっていた。
-
検査員は廃却品の数だけ数えて記録しているだけだった。
-
手直し品は、“廃却するわけではない”ということで軽く扱われていた。
-
しかし手直し品も、組立ラインへ入ってくれば、組立作業者は選別しなければならなくなる。
-
新人等により選別漏れになったら、流出してしまう。
-
さらに加工へ戻して手直しさせるのにも多くの工数を要する。
ある日系中国企業にTPSを導入し、まず最初に組立工程の改善から着手した。
① 組立ラインをロット生産(細かい工程ごとに多くの部品を大量ロット造り、それを後工程へ持っていく)から1個流し生産(1つの製品を工程順に流して最短で完成させてしまう)へ変更し、ライン作業化したことにより作業がサイクリックなものになった(1人の作業は60秒から120秒は継続する)。
② 作業の標準作業化が実現し、標準作業票を作成した。そこには作業のサイクルタイムを記入した。
③ サイクルタイムにより、1時間ごとの計画数が算出できるようになった。そこで生産管理板を作成し、1時間ごとに合格数を記入させることにした。もし遅れが生じたら、その理由も書かせるようにした。
このような体制で進めてみたのだが、当初設定したサイクルタイムより遅れる場合がよく見かけられた。それをよく観察してみると、部品に不良品が多く、それを選別しつつ組付け作業を行なっていることが主な原因であることが分かった。
この会社は今までロット生産をしていて、前工程の不良品の選別は組立作業者の正規の仕事だったのだ。それゆえ前工程は安易に不良品を組立工程へ流してしまう甘さがあったといえる。そしてその不良は組立作業者が選別してくれていたため、問題点として経営トップへ挙がってこなかったのだ。
またこの際の検査係は、選別された不良品の中で廃却不良のみ問題点として挙げていて、手直しができる不良は挙げてい なかった。この考え方は間違っている。なぜなら、組立作業者にしてみたら選別対象は、廃却不良と手直し不良の両方であり、どちらも流出させたら大変なことになるからだ。それに手直しできる不良といっても、その手直し工数が大きかったら廃却した方が安くつくかもしれない。
いずれにしろこの企業は、発生した不良に対する原因追及及び再発防止策の立案が、組織として行なわれず、担当者間でなあなあの状態のまま放置されてきた。これでは同じ不良が発生し続ける。
品質活動は全社活動である。会社の持てる資源を最初に大量投入しなければならない。そのような活動を続けていけば、最終的にはほとんど工数をかけずに工程の中で不良が発見できる体制ができあがる。
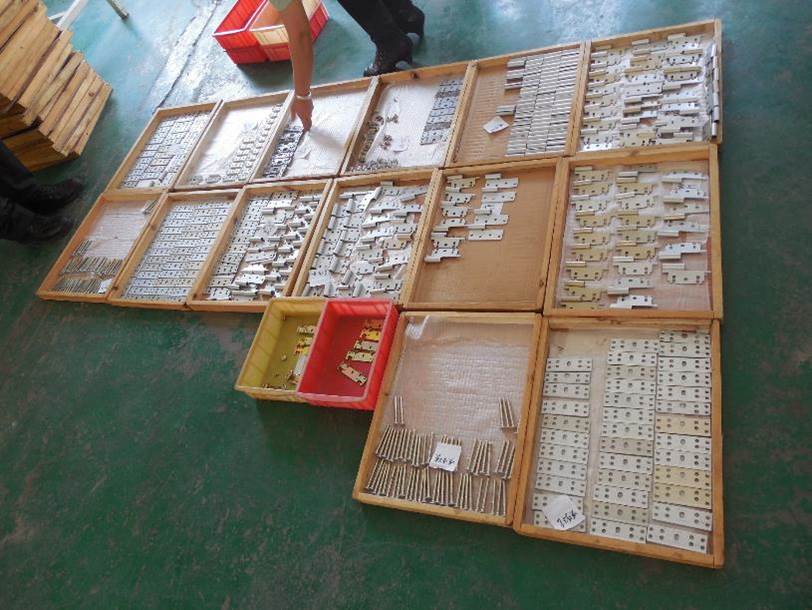
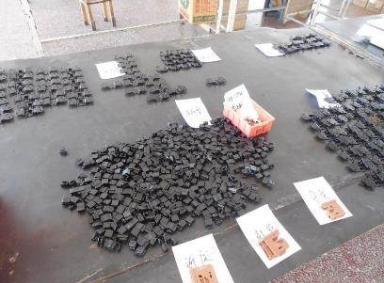
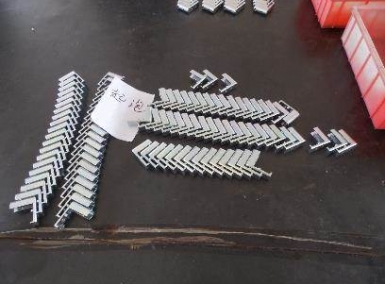
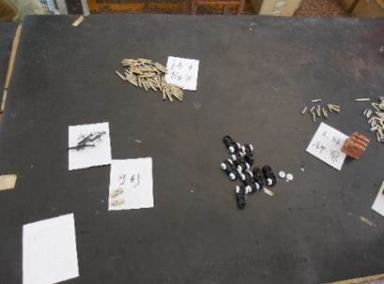
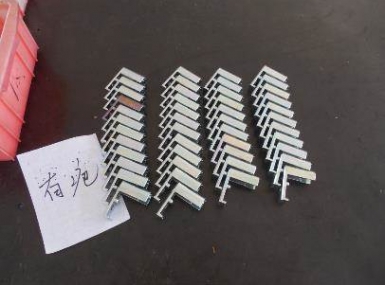
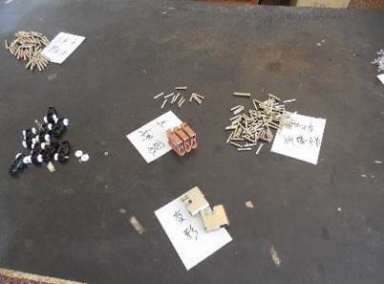
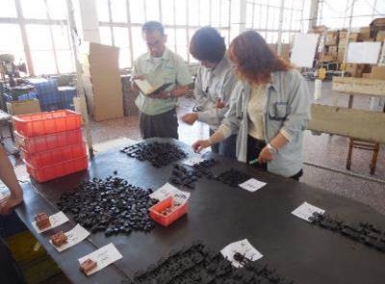
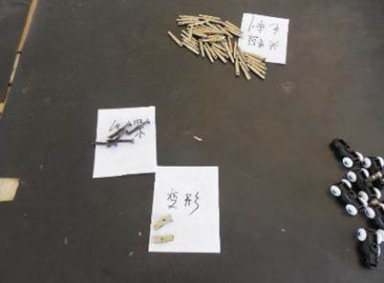
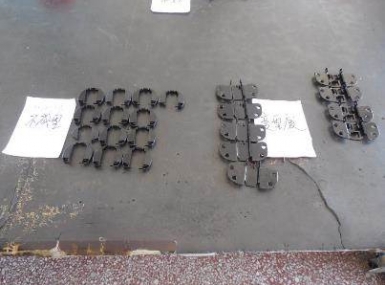
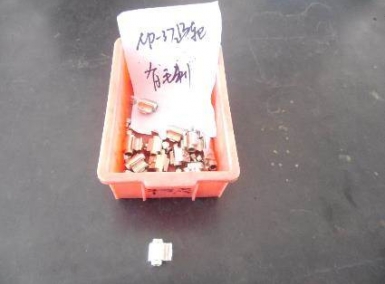
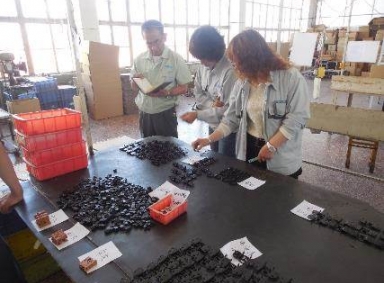
そこでまず最初にやったことは、会社のトップに選別された不良品の現物を見てもらうことから始めた。「不良の多さ。またそれが現場にそのままになっていて、何のアクションも取られていない」ということ十分認識してもらうのだ。
次にすべての現場管理者・監督者に集まってもらって、すべての不良品を部品別・発生原因別に分類してもらった。これにより内製加工部品のみならず、外注部品にも多くの不良品が混入していることが再認識されたが、これについての対策も今まで手付かずの状態だった。
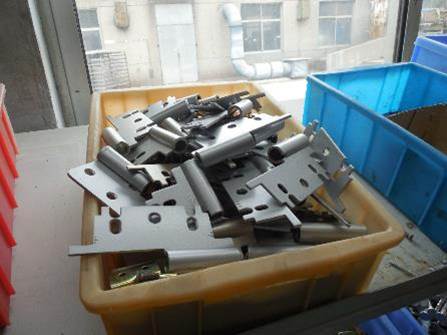
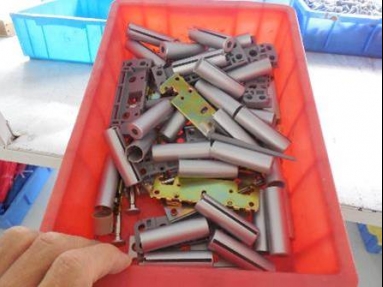
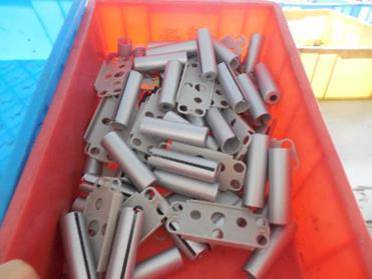
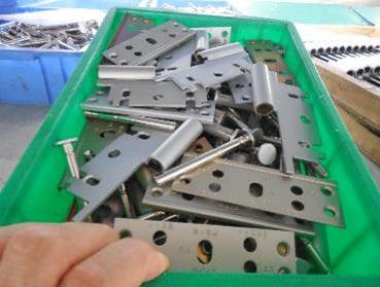
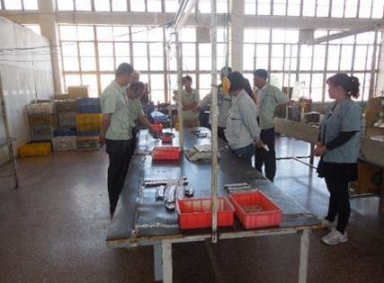
すぐに会社のトップに集合してもらって、現物を確認してもらった。
さらに現場管理者にも集合してもらって、すべてを発生原因別に分類してもらった
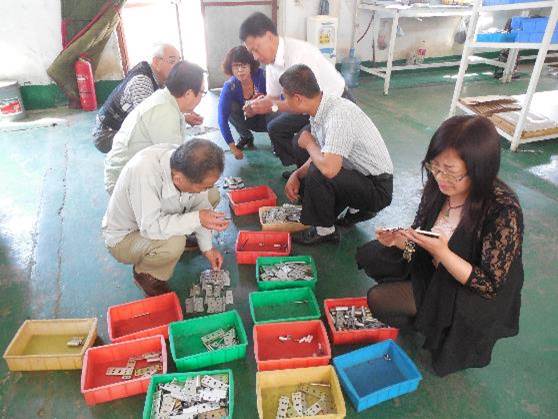
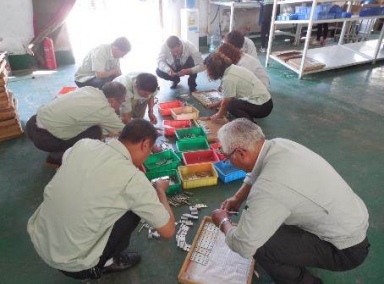
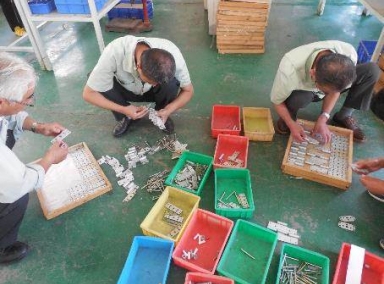
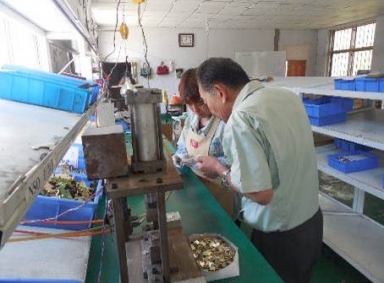
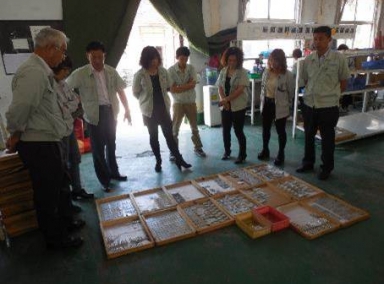
そこですべての原因別の不良に対して責任者を選定し、その責任者が中心に なって原因追求・再発防止立案を進めてもらうことにした。今までは、全部品質管理責任者の担当になっていて、結局その人はただ数字だけまとめているだけで、それ以上何もアクションをとらなかったのだ。また会社のトップも現物なんか見ることもないので、どんな不良が出ているかもさっぱり分からない。今回、このいい加減体質を、全員参加で打破するのだ。
単に手直しを行なわせるだけでなく、なぜ発生してしまったのかという原因を追求して、再発防止策を立案するように指示した。
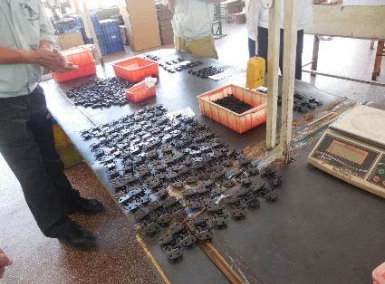
-
「不良品が混じっていても、組立作業者が選別してくれるから大丈夫である」ということが常識だった。
-
組立作業が1個流しライン化してCT(サイクルタイム)が設定されることになった。
-
これにより、選別しているとCTで作業ができなくなり、選別が問題点として浮上してきた。
-
さらにその後に自動ライン化が検討されるのだが、そうなったらこのような多数の不良品があったら稼働できない。
-
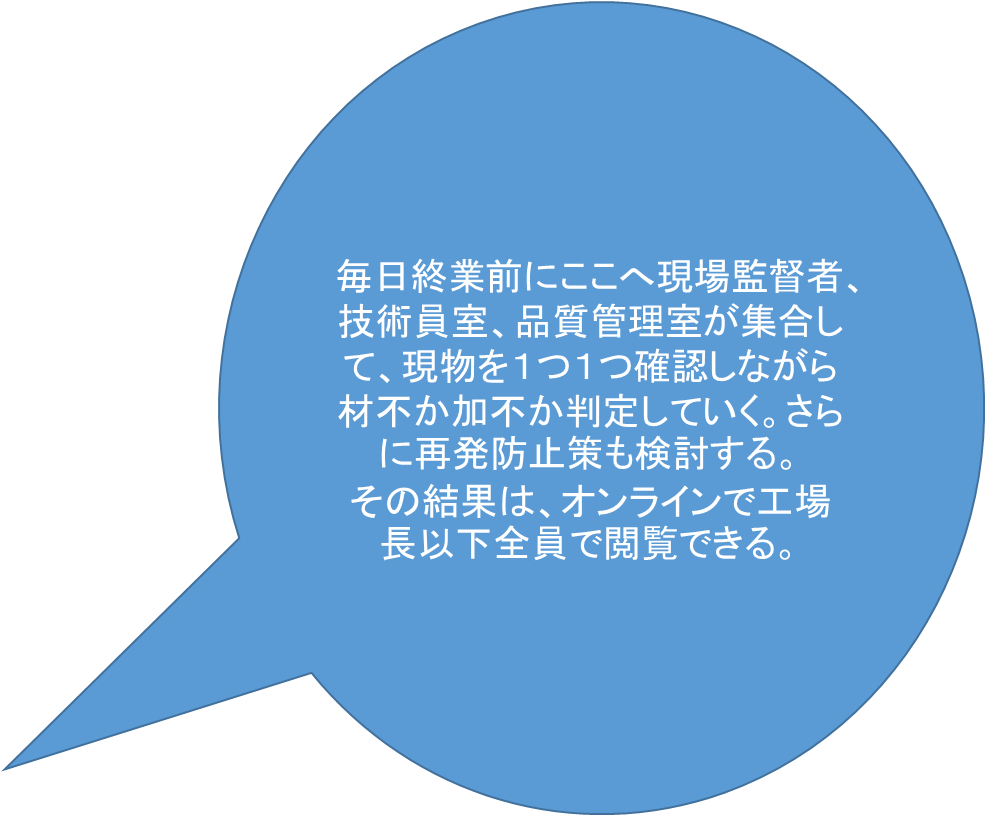
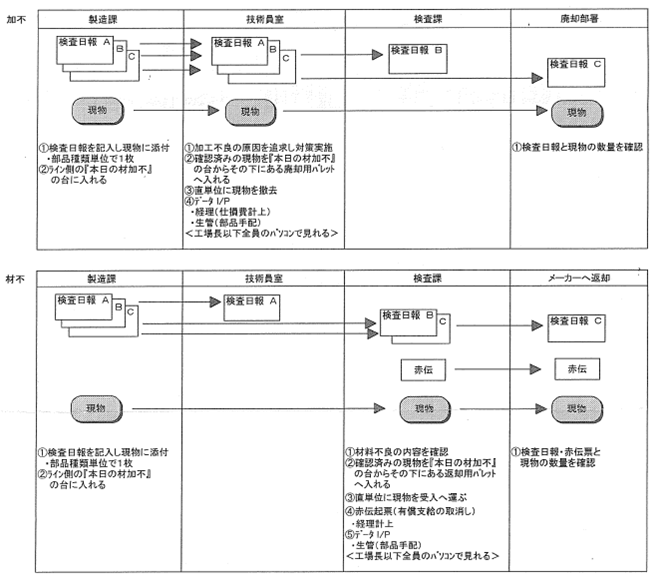
不良が発生したら、全員が発生した現場へ集まって現物を見る(毎日終業前に実施)。
-
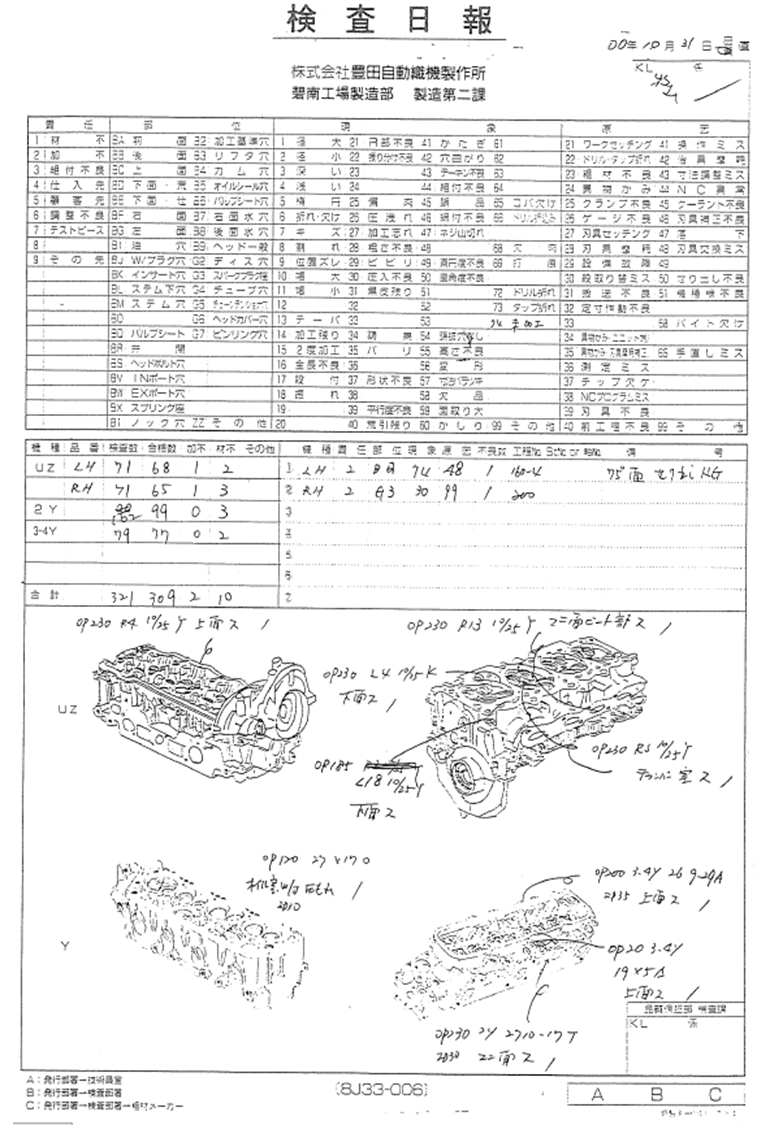
その日の不良発生数は、検査日報にまとめてデータ化し、全員が閲覧できるようにする。
-
個別案件ごとに担当者を決めて原因を追求させ、再発防止策を考えさせる。
-
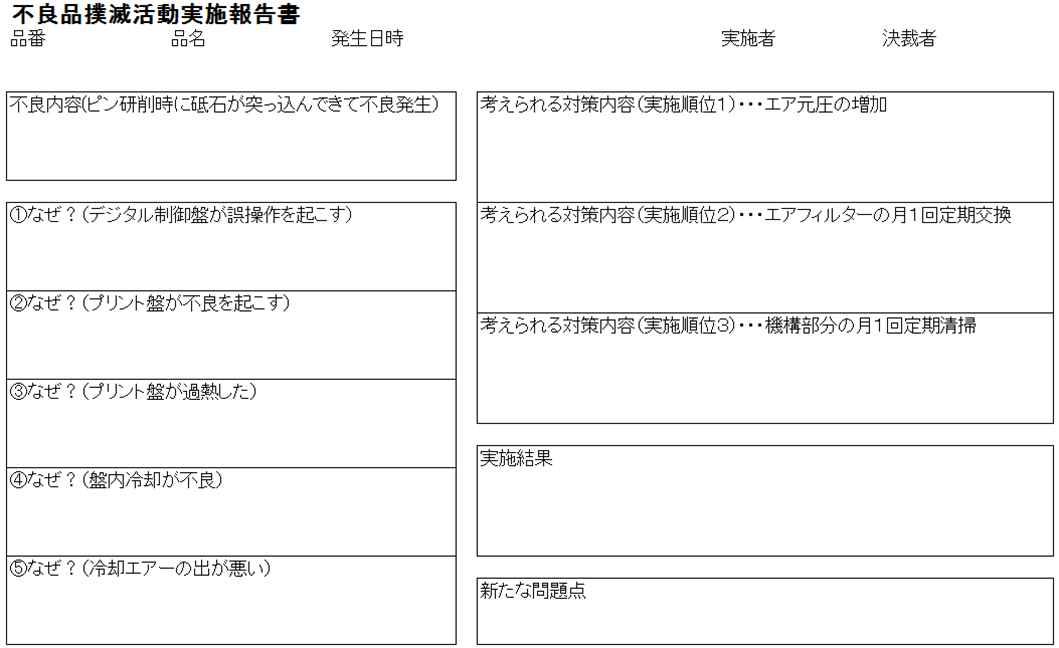
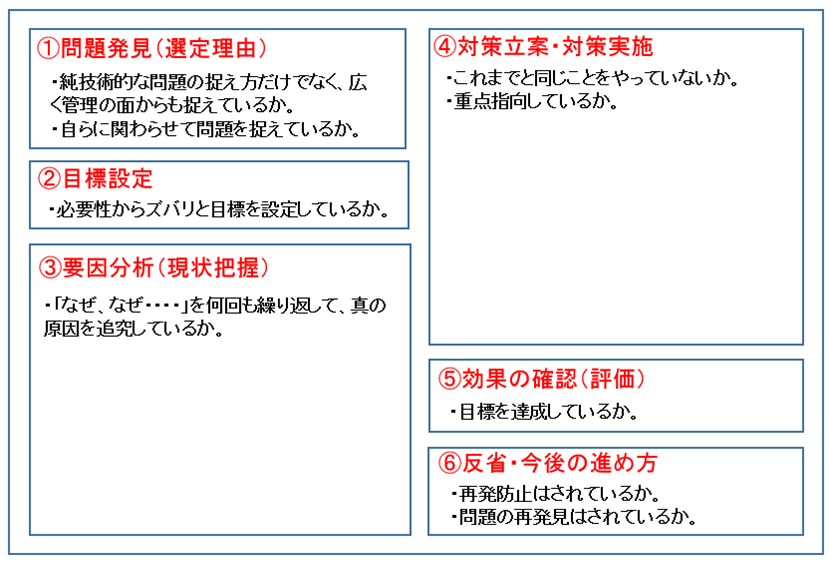
再発防止策の立案が終ったら、問題解決手法に則ってA3用紙にまとめさせて報告させる。
-
特に中小企業では、個別案件の原因追求・再発防止には管理部門・間接要員の力も借りる。
-
管理部門要員の20%を品質問題解決に振り向ける。
-
管理部門要員は現状業務の20%の工数低減に努力する。
-
管理部門要員へのこのようなプレッシャーは業務改善のよい切欠になる。
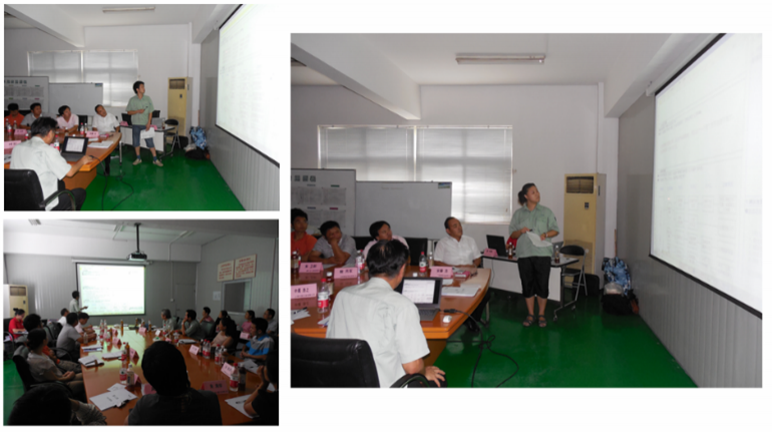
このような改善活動はただやりっぱなしではだめだ。実施した内容をトヨタ式問題解決手法でA3用紙1枚にまとめて発表させる。これにより改善内容を顕在化させることが可能になり、横展が進む。
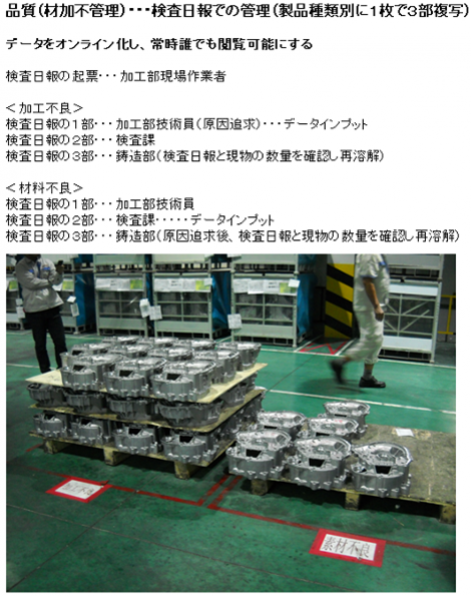
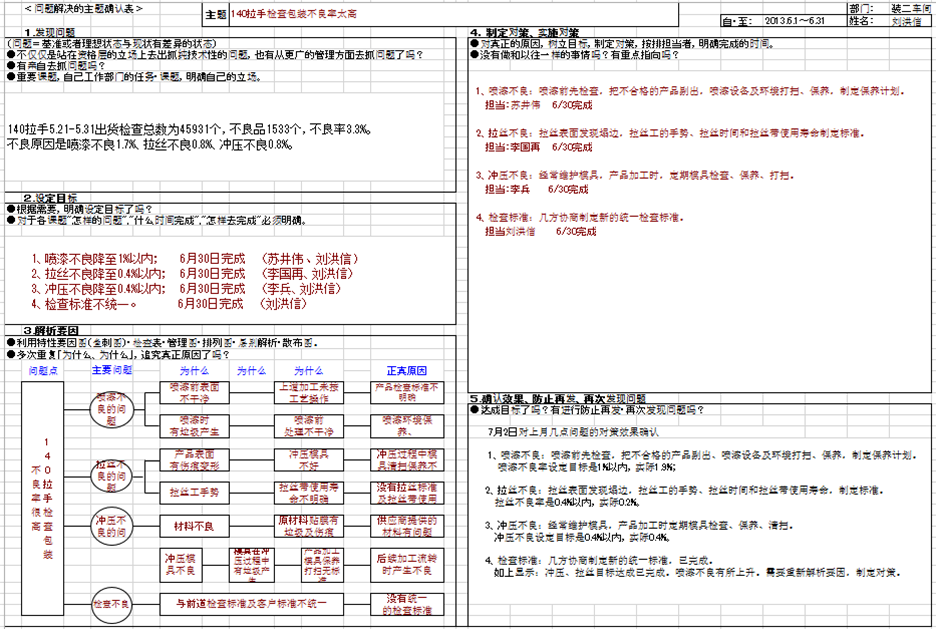
<現場で実施すること>
-
不良品は全員で現物を見る(現物を見なければ議論に入れない)
-
全員で原因を追求する(全員の知恵結集)
-
全員で対策を考える(全員の知恵結集)
<その後>
-
その場では、すべて解決できない。
-
従って個別の不良品ごとに担当者を決めて、その場で出来なかった ことは、その担当者が責任を持って迅速に実施する。
-
部品精度が悪く、組立作業者に分別させている。
-
この状態では自動組付化などできず、将来への展望はない。
-
精度の悪い部品を組付けている以上、出荷検査の厳密は意味がない。
-
もしこれが自動車なら1台も出荷できない。
2.自社だけTPSを進めてもだめ
-
自社のTPS改善が進んでも、サプライヤーの工場がそのままだと何の効果も出ない。
-
受け入れ検査を行なって、不良品を排除して組立ラインへ供給しなければならない。
-
排除された不良品は、サプライヤーで造られてから時間が経っているので、原因の特定や再発防止策の策定は難しい。
-
これは自社の組立ラインと加工ラインでも同じことが言える。
-
組立ラインを1個流しラインにして標準作業及びCTを設定しても、加工での改善が進んでいない場合は不良品が多く混じることになる。
-
自社内なので、組立作業者が選別を行なわなければならず、CTは守れなくなってしまう。トヨタはこれを克服した。
-
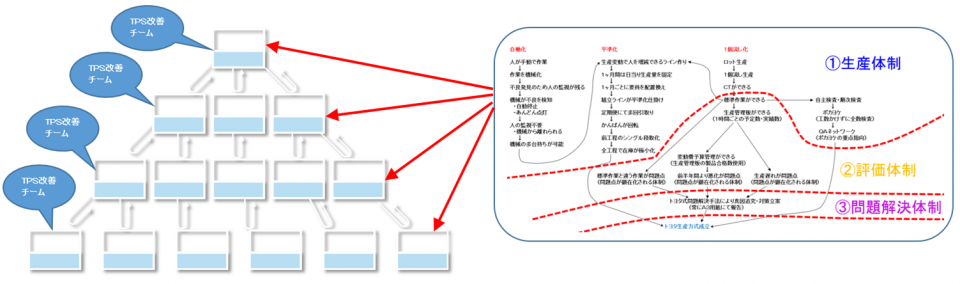
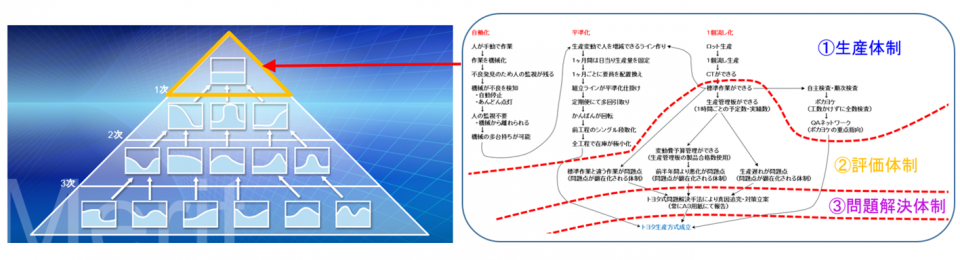
トヨタ生産ピラミッドは、サプライヤー(下請け)の工場のすべてがトヨタと同質の工程となっており、同質の管理を行なっている。
-
全ての工場にTPS改善チームを組織させ、それを可能にしている。
-
これにより不良品が極小化するため、受け入れ検査を廃止できる。
-
万一、不良品が入っても、標準作業(自主検査・順次検査)・ポカヨケにより工程内で排除する。