トヨタの生産方式に関して
「機械加工工程での進化イメージ」 第34回
1.機械加工工程でのあるべき姿
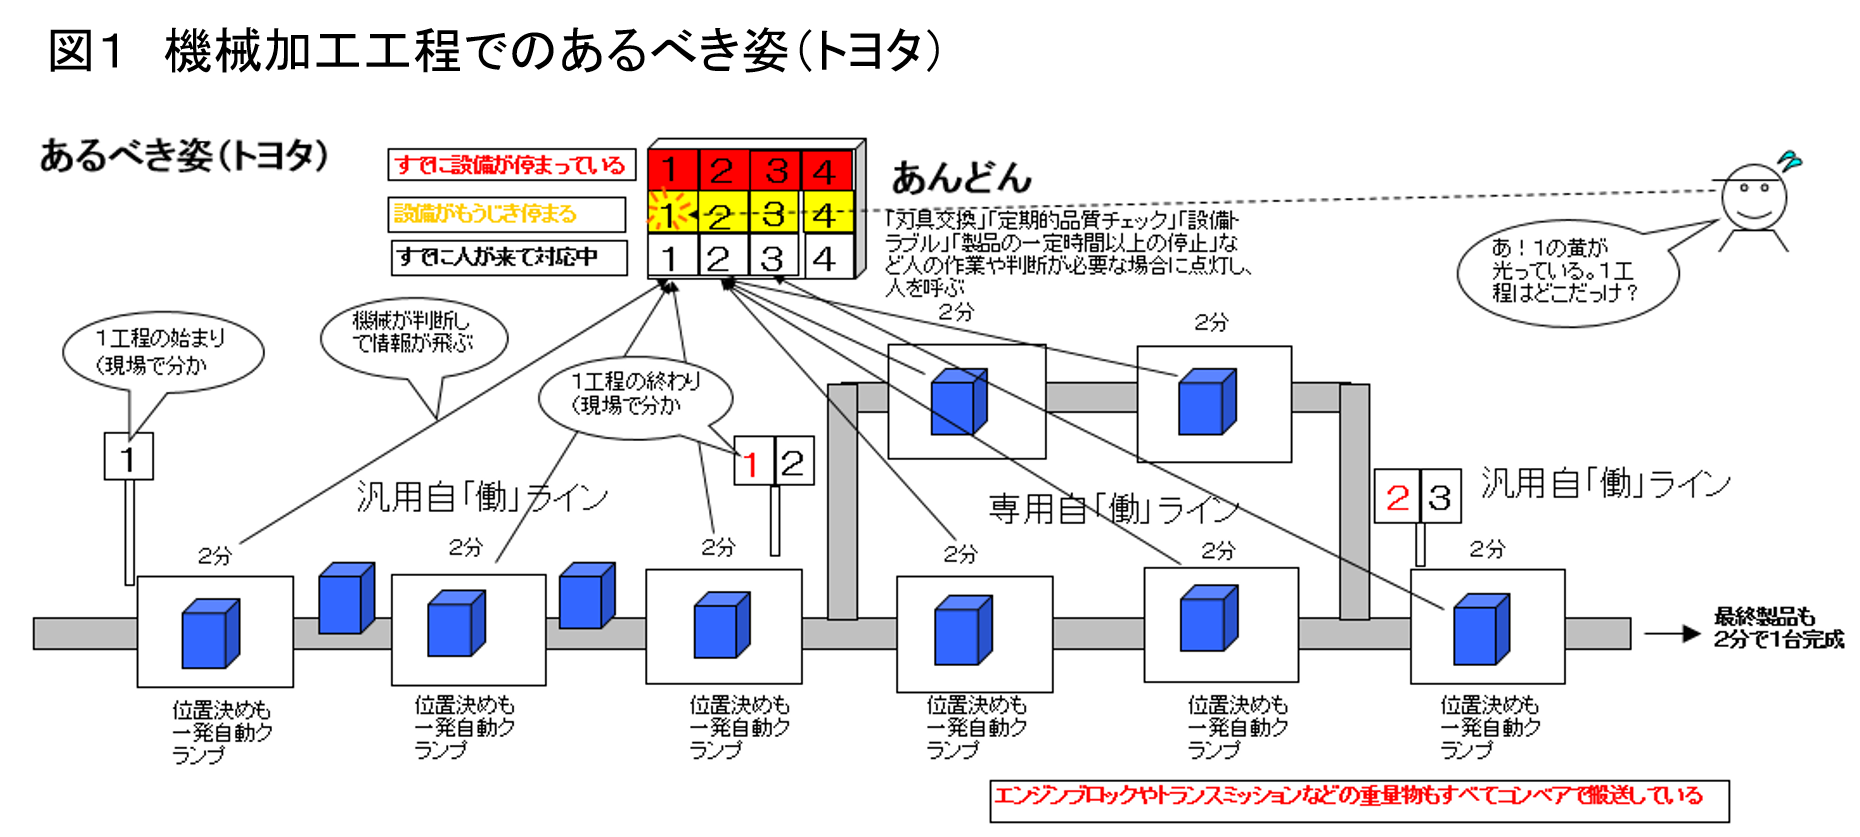
各機械のMCT(マシン・サイクル・タイム)は2分である。ワークを受取ったら2分加工して次の機械へワークを送る。こうすればこの工程では2分で1個完成する。1時間では30個できることになる。
機械はワークを受け取れば、自動的に位置決め・クランプがかかる。
ワークにいろいろな種類があっても、共通の加工は汎用ライン、専用の加工は専用ラインというふうに分けているため、段取り替えが必要ない。
「刃具交換」「定期的品質チェック」「設備トラブル」「製品の一定時間以上の停止」など人の作業や判断を必要な場合は、機械自体がそれを感知し、機械を停止させるとともに、あんどんを点灯させて人を呼ぶ。
工程の流れの順番に数台ごとに工程番号が付与されており、それが現場で分かるように表示されている。例えば、1工程のあんどんが点灯したら、1工程の数台の機械の中のどれかから信号が発せられている。どの機械かは現場へ行けばパトライトの点灯があり分かるようになっている。
あんどんの色の意味
「黄色」・・・もうじき刃具交換のタイミングになる(機械は停まらない)
「赤色」・・・刃具交換が必要である(機械は停止する)
「白色」・・・作業者が来て、機械のスイッチを止めると点灯する。対応が終り機械のスイッチを入れると消灯する。
2.1個/時間のような極少量生産の場合
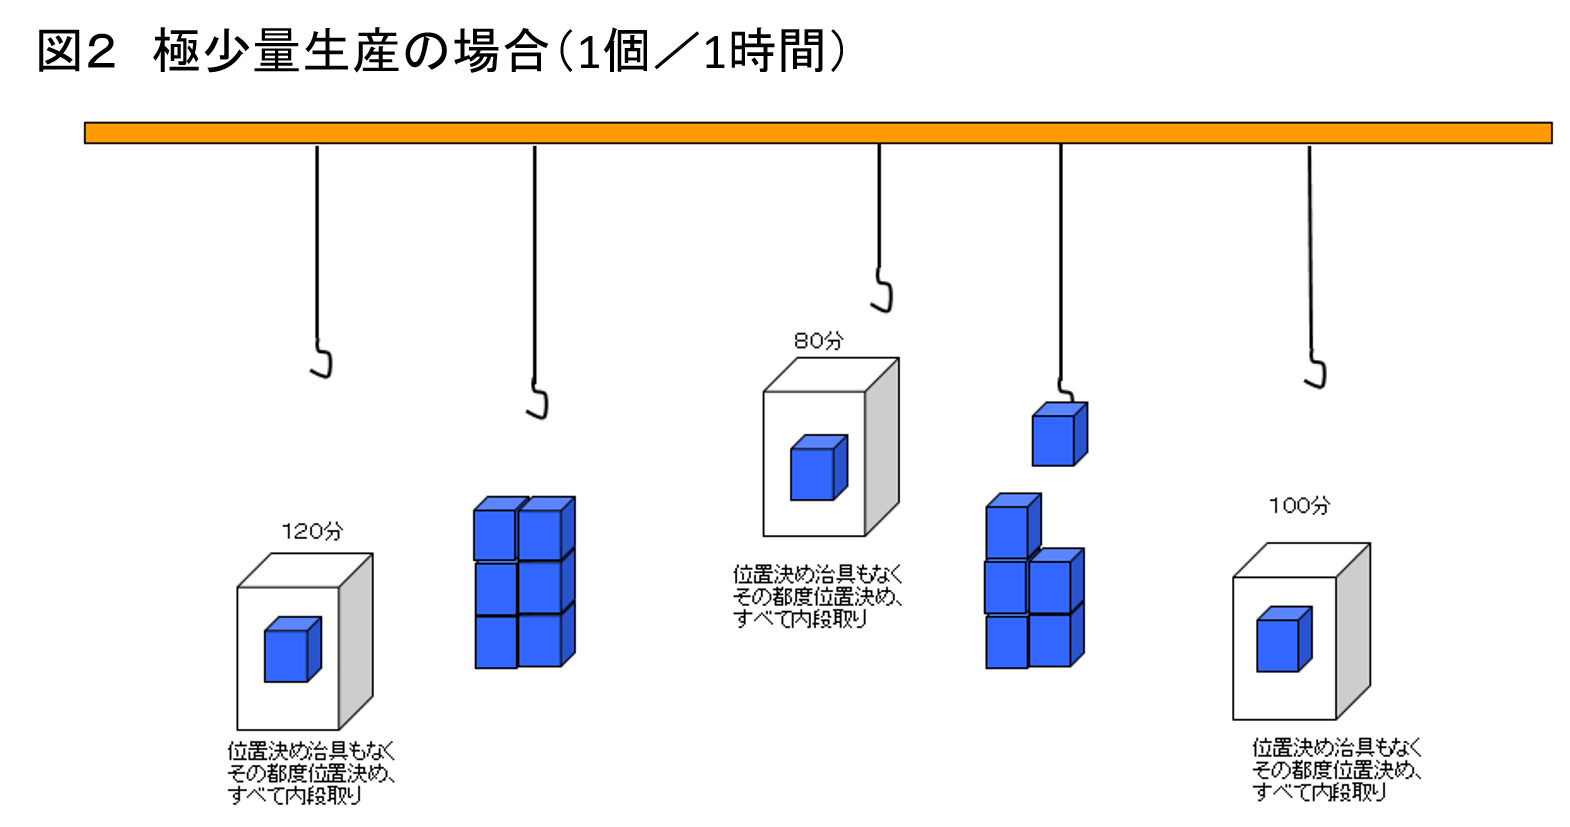
この状態は工程という概念がまったくない。それを具体的にみてみると次の項目が挙げられる。
機械はランダムに配置されている
クレーンでワークを運搬している
手加工のため、それぞれの機械での加工時間はまちまちである
3.ライン化・量産化へのステップ1「クレーンレス」
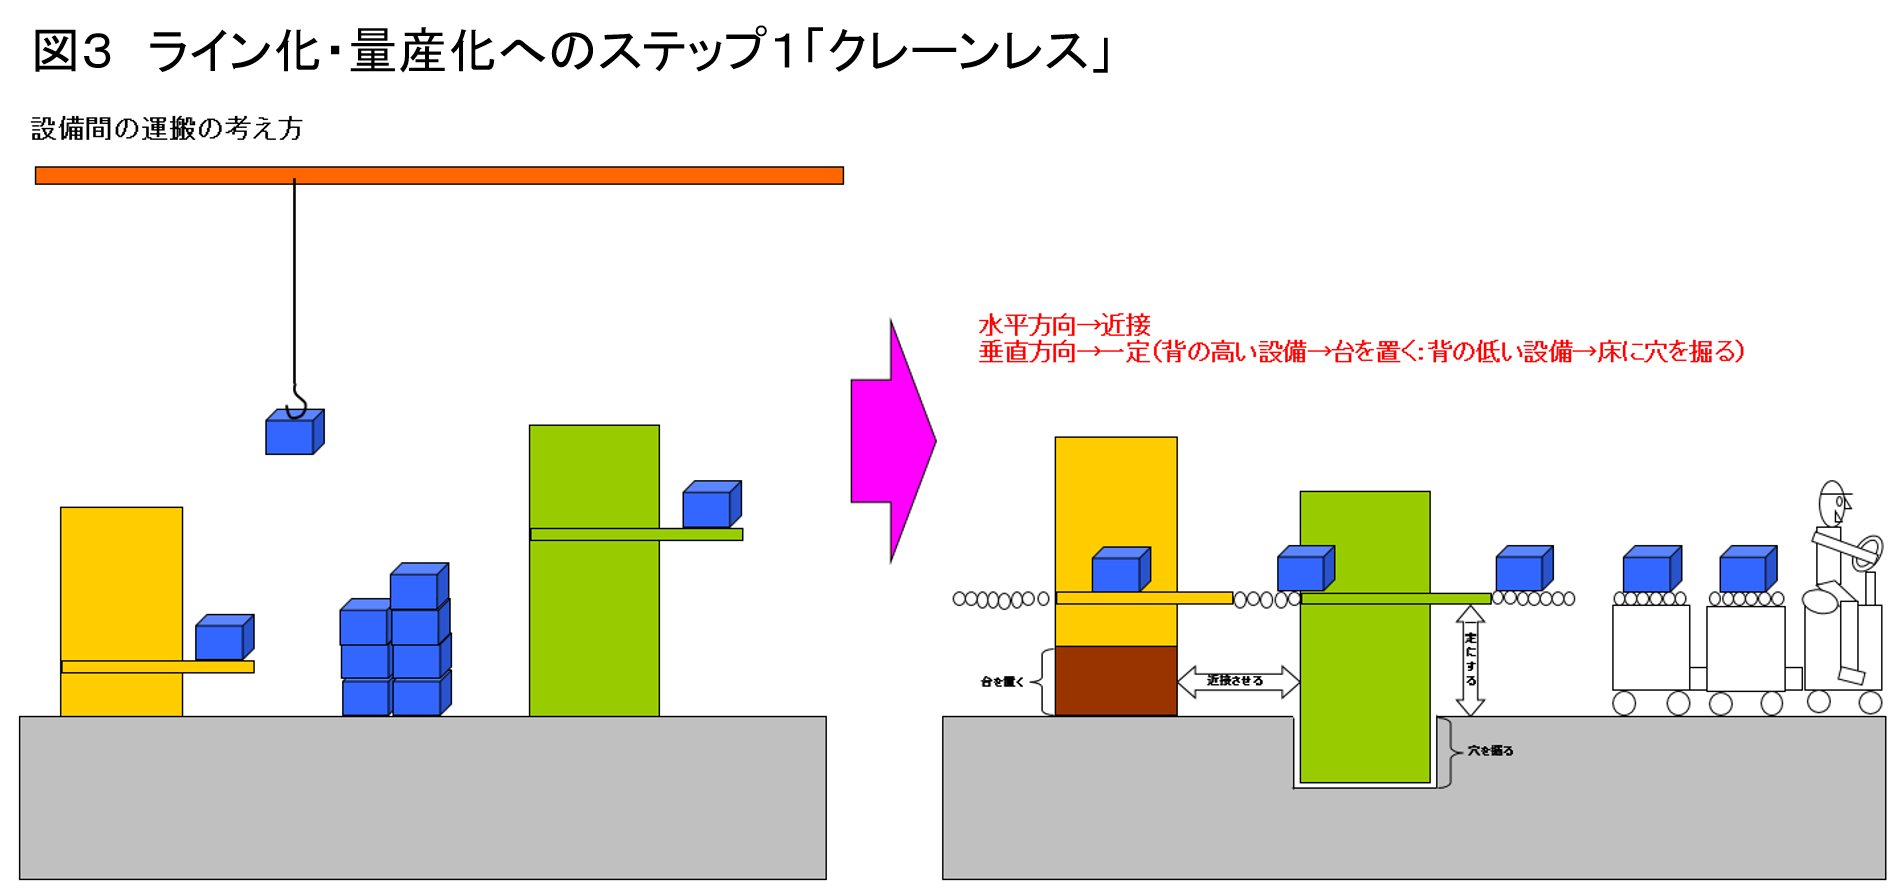
水平方向・・・機械を工程順に近接させて並べる
垂直方向・・・ワークの高さを一定にするため、背の高い機械は穴を掘って低くし、背の低い機械は台を置いて高くする。
4.ライン化・量産化へのステップ2「リフトレス」
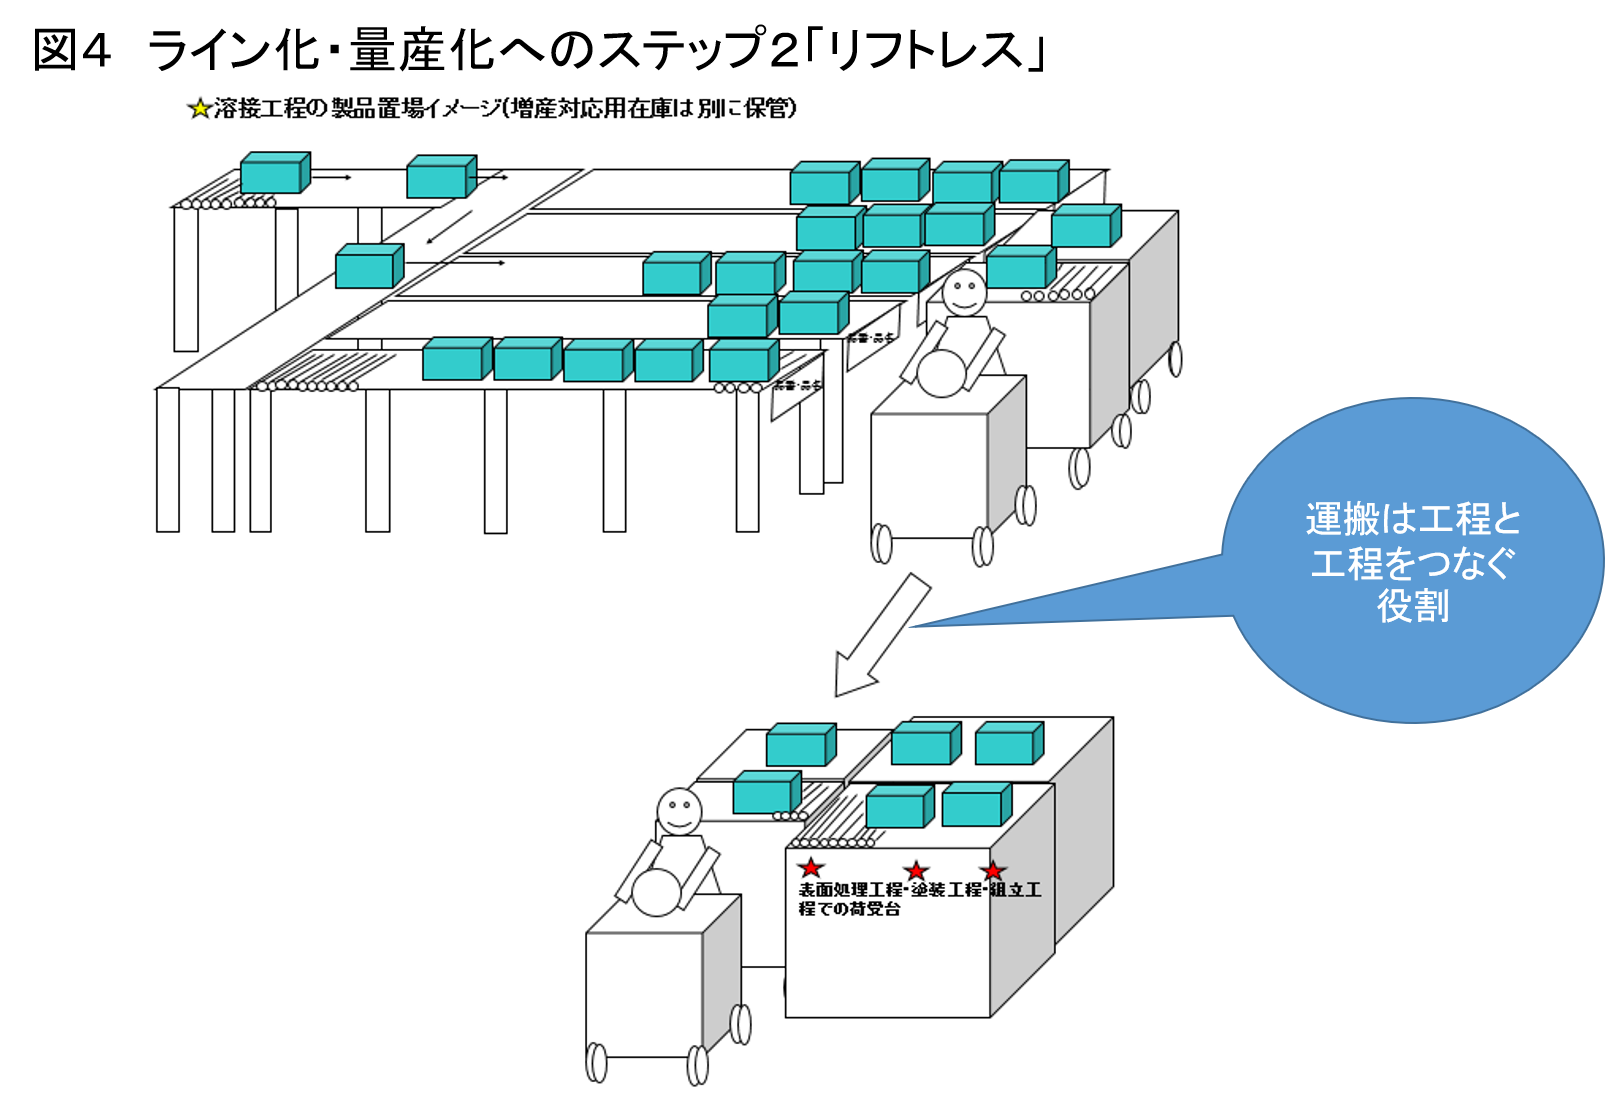
ワークの高さは1つの工程のみならず、すべての工程について同一とする。そうすれば工程間の運搬も同一の高さになる。これによりコロコロコンベア等を使用すれば、相当重いワークでも人力でハンドリングできるようになる。そしてフォークリフトを廃止し、運搬列車化することで定期運搬が可能になる。
この絵でも分かるように、運搬とは切れた工程と工程をつなぐ役割であり、なるべく小刻みな運搬となるようにして、あたかも工程と工程がつながっているようにしたい。
トヨタ生産方式では「運搬はムダ」と明確に定義している。この場合でもレイアウト変更で工程と工程を近接させてしまえば、この運搬自体が消滅してしまう。従って運搬を考える際は、まず最初にレイアウト変更によりこの運搬が消滅させられないかということを考える必要がある。
5.ライン化・量産化へのイメージ
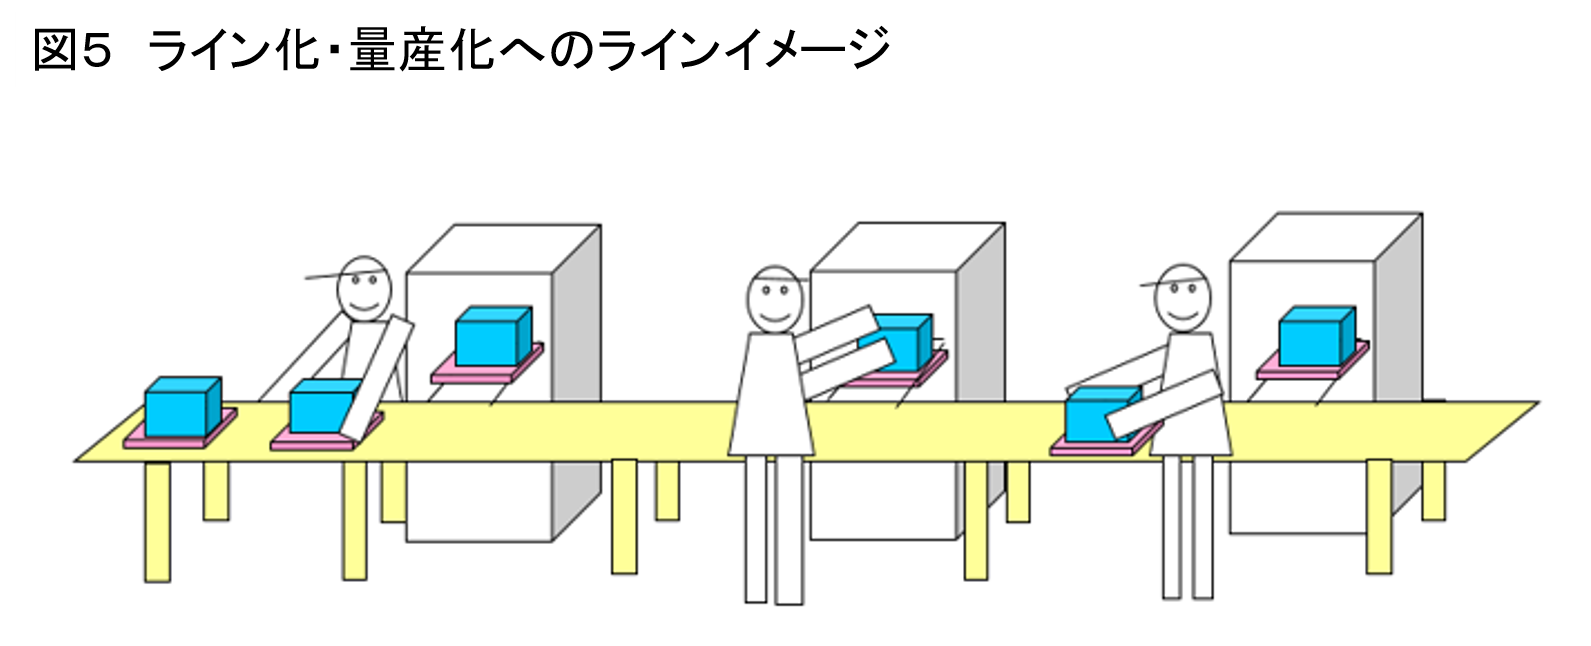
クレーンレス、リフトレスを考慮に入れて、現状の工程なしの状態を一歩進めたイメージ図がこれだ。これは形だけを作っている。ここから「手動機械⇒自動機械⇒自働機械⇒あんどん設置」と進化させていかなければならない。